Ống hàn là gì và không là gì
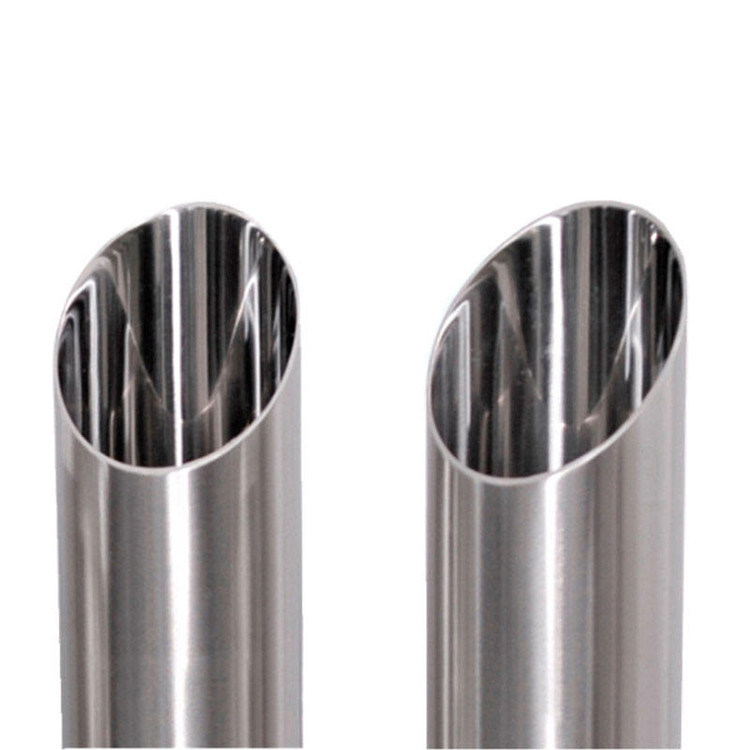
Một ống hàn bắt đầu từ một dải kim loại, được định hình thành hình trụ thông qua một loạt con lăn, và hai cạnh được hàn lại với nhau, bằng khí trơ vonfram, bằng cảm ứng tần số cao, hoặc bằng laser. Đường hàn chạy dọc toàn bộ chiều dài. Sau khi hàn, ống được định cỡ, làm thẳng và, đối với các loại được bán ở đây, ủ để loại bỏ ứng suất hàn và phục hồi khả năng chống ăn mòn trong vùng hàn.
Đường hàn đó là toàn bộ sự khác biệt so với ống liền mạch, và đó là lý do tại sao ống hàn rẻ hơn khoảng 30 đến 40% ở cùng kích thước. Trên tay vịn, khung đồ nội thất, con lăn băng tải hoặc cột kết cấu, đường hàn không quan trọng. Trên một đường ống sẽ được uốn cong theo bán kính nhỏ, được mở rộng vào tấm ống, hoặc gia công bên ngoài, đường hàn trở thành một đường dẫn lỗi và ống liền mạch là thông số kỹ thuật phù hợp.
Thành ống dày 2 mm và tại sao nó quan trọng ở kích thước 1 đến 3 inch
Với thành ống dày 2 mm trên ống đường kính 3 inch, tỷ lệ thành ống trên đường kính khoảng 1 trên 38. Điều đó đủ cứng để giữ một khoảng cách mà không cần hỗ trợ bên trong, đó là lý do tại sao sự kết hợp này được mua cho lan can, giá đỡ, cột tầng lửng và khung máy thay vì để vận chuyển chất lỏng. Ở đường kính 1 inch, thành ống dày 2 mm là nặng so với đường kính và thường được chỉ định khi ống sẽ được ren, vì ren cắt sâu khoảng 1,5 mm và cần vật liệu để giữ.
Dung sai thành ống trên ống hàn thường là cộng hoặc trừ 10%. Đối với khớp ren hoặc khớp nối, thành ống tại vị trí ren cần được kiểm tra: thành ống danh nghĩa 2 mm ở giới hạn dưới của dung sai còn lại 0,3 mm dưới ren 1,5 mm, không đủ để chịu tải.
| Thông số |
Giá trị |
| Loại |
304, 304L, 316L, 201 theo yêu cầu |
| Đường kính ngoài |
1 - 3 inch (25,4 - 76,2 mm) |
| Độ dày thành ống |
0,5 - 2 mm |
| Chiều dài |
1 - 6 m, cắt theo đơn đặt hàng |
| Loại hàn |
TIG, ủ trong dây chuyền |
| Bề mặt |
Tẩy gỉ, đánh bóng, chải, hoặc hoàn thiện nhà máy |
| Dung sai |
OD +/- 0,15 mm, thành ống +/- 10% |
| Tiêu chuẩn |
ASTM A554, EN 10296-2, JIS G3446 |
Mối hàn bên trong, mà không ai đề cập cho đến khi nó quan trọng
Ống hàn để lại một gờ bên trong đường nối. Trên ống kết cấu hoặc trang trí, nó bị bỏ qua. Trên ống vận chuyển dòng chảy, nó là một yếu tố nhám, một khe hở để cặn bẩn tích tụ, và trên đường ống vệ sinh là điểm lỗi làm sạch.
Có ba cấp độ có sẵn. Như hàn để lại gờ nguyên vẹn. Gờ được cán làm phẳng gờ bên trong trong khoảng 0,1 mm so với thành ống trong quá trình định hình, đây là thông số kỹ thuật thông thường cho ống dẫn chất lỏng. Gờ được loại bỏ và ủ cho ra lỗ khoan mịn với đường kính bên trong được kiểm soát, đây là thứ mà đường ống vận chuyển khí nén hoặc đường ống vệ sinh cần. Chi phí tăng lên với mỗi bước, và thông số kỹ thuật nên nêu rõ cái nào được yêu cầu thay vì để nhà máy quyết định.
Ủ hoặc không ủ: hậu quả ăn mòn
Hàn để lại mối hàn ở trạng thái nhạy cảm nếu hàm lượng carbon trên 0,03%, và nó để lại oxit màu nhiệt bị suy giảm crom. Cả hai đều làm giảm khả năng chống ăn mòn chính xác tại mối hàn, đây là nơi tồi tệ nhất có thể vì nó cũng là nơi ứng suất dư nằm.
Ống được cung cấp đã ủ và tẩy gỉ đã loại bỏ màu và phục hồi crom, và sẽ hoạt động qua mối hàn giống như dải kim loại mẹ. Ống chưa ủ có thể trông giống hệt và hỏng dọc theo đường hàn trong vòng một năm trong môi trường ẩm ướt hoặc ven biển. Nếu ống sẽ được lắp đặt ngoài trời, hãy yêu cầu việc ủ và tẩy gỉ được ghi trên chứng nhận, không chỉ loại vật liệu.
Ghi chú chế tạo
- Uốn: ống hàn uốn cong đến bán kính khoảng 3D mà không cần lõi; dưới mức đó, sử dụng lõi và chỉ định ống đã ủ, hoặc mối hàn sẽ bị nhăn ở mặt trong của chỗ uốn.
- Ren: ren cắt cần thành ống tối thiểu 1,5 mm ở chân ren. Ren cuộn bền hơn nhưng cần máy chuyên dụng.
- Hàn: vật liệu phụ 308L cho 304 đến 304. Thông khí lỗ khoan bằng argon trên bất kỳ đường ống vệ sinh hoặc chất lỏng nào, hoặc mối hàn sẽ bị vảy và sẽ không sạch.
- Cắt: cưa lạnh hoặc cưa băng để lại đầu vuông cho khớp nối. Đĩa mài làm cứng bề mặt cắt.
Đóng gói
Ống được bó thành các bó hình lục giác, được buộc bằng dây thép bọc nhựa, có nắp đậy ở đầu ống, và vận chuyển trên giá gỗ. Ống đánh bóng được lót giấy và bọc trong túi dệt; ống ủ sáng được bọc trong màng bảo vệ vì các vết xước do xử lý không thể đánh bóng ra mà không làm thay đổi bề mặt.
Câu hỏi thường gặp
Ống có được ủ sau khi hàn không?
Có, ủ trong dây chuyền theo tiêu chuẩn, với tẩy gỉ để loại bỏ màu nhiệt.
Bạn có thể cung cấp 316L thay vì 304 không?
Có, trong cùng phạm vi kích thước với giá cao hơn.
Chiều dài tối đa là bao nhiêu?
6 m theo tiêu chuẩn. Chiều dài lớn hơn cần được kiểm tra giới hạn container và khả năng xử lý.
Bạn có cung cấp ống đánh bóng không?
Có, độ hạt 180 đến 600 và hoàn thiện gương, theo yêu cầu.